Honowanie Cylindra
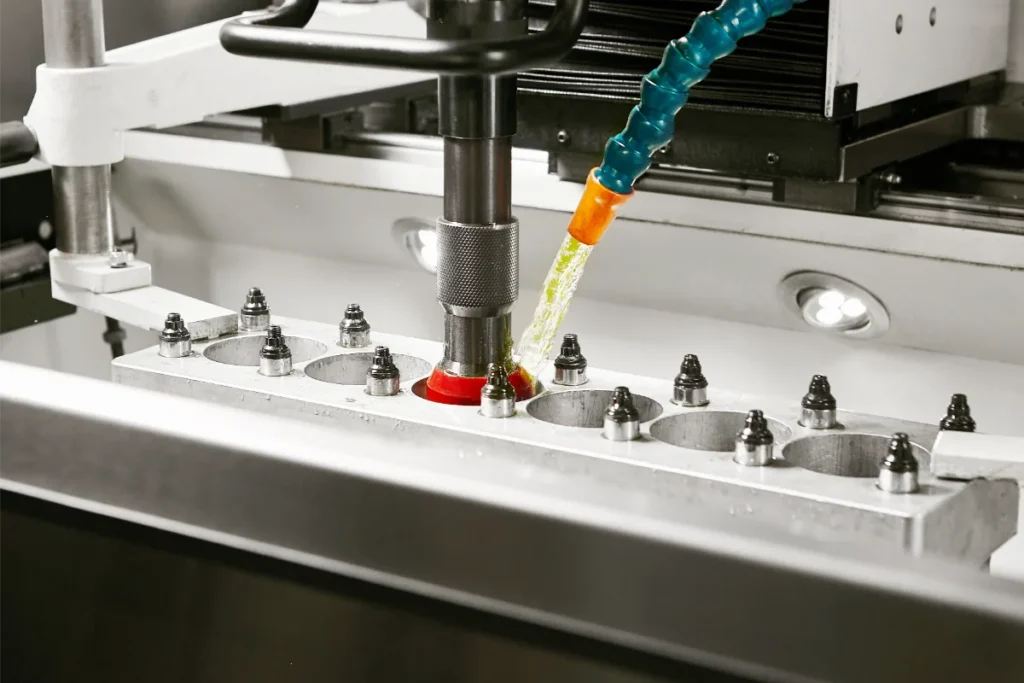
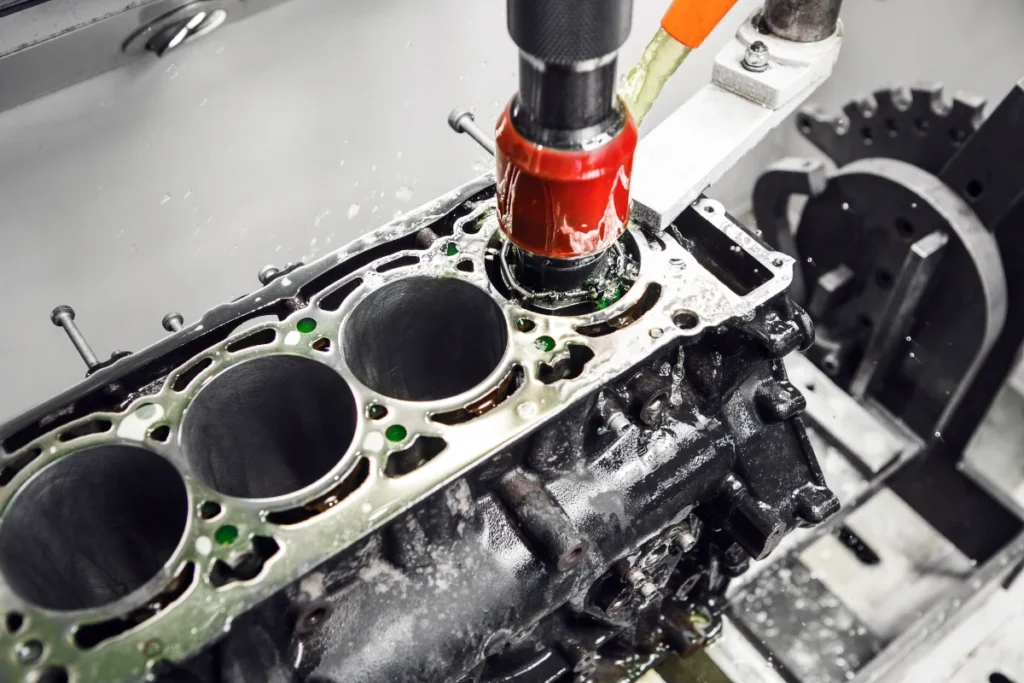
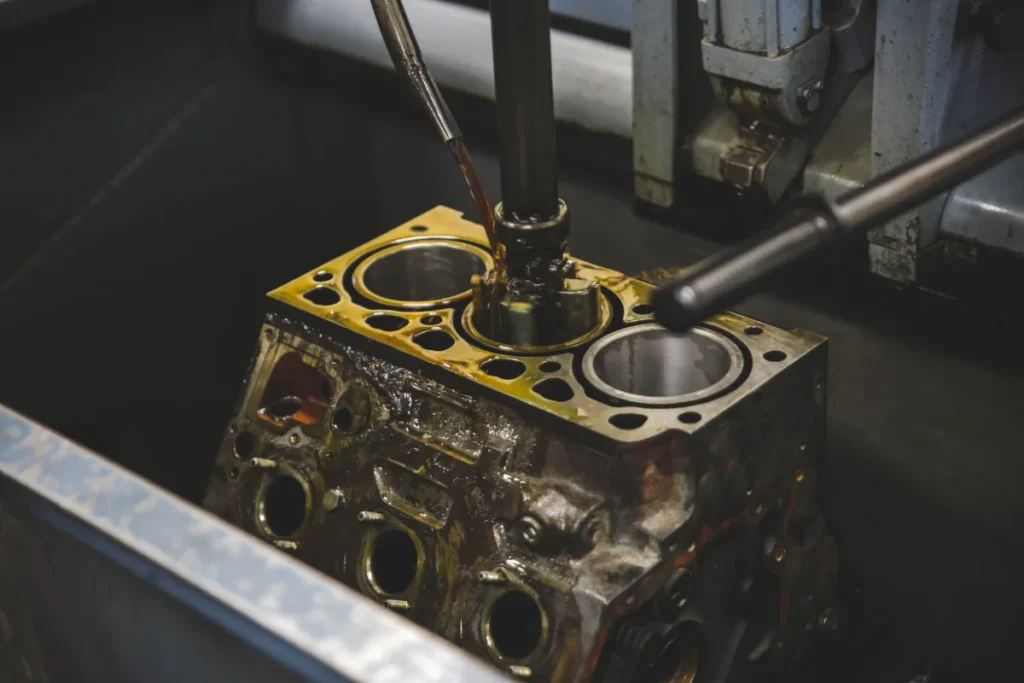
Honowanie cylindra to obróbka wykończeniowa, która doprowadza średnicę wewnętrzną otworu do ostatecznego pożądanego wymiaru. Proces ten realizujemy z najwyższą precyzją, przywracając fabryczne wymiary, kształt i chropowatość powierzchni cylindra. Zapewnia to wieloletnią trwałość oraz sprawność układu tłokowo-korbowego.
Bezpłatna Wycena
Dlaczego Honowanie Cylindra Warto Powierzyć MTS Service?
Realizacja napraw wszystkich typów konstrukcji bloków silnikowych
Z sukcesem obrabiamy najbardziej wymagające konstrukcje, gwarantując stuprocentową powtarzalność i precyzję. Nasze oprzyrządowanie pozwala pewnie i sztywno mocować długie rzędowe korpusy, układy widlaste oraz specyficzne silniki typu boxer. Profesjonalne honowanie cylindra w naszym zakładzie eliminuje błędy wynikające z drgań odlewu.
Technologie twardych stopów alu-krzemowych
Przeprowadzamy obróbkę bloków w technologiach Alusil czy Silitec. Od wielu lat stosujemy metodę polegającą na zastosowaniu tulei żeliwnych, które po precyzyjnym dopasowaniu zapewniają wszystkie parametry eksploatacyjne i prawidłową pracę silnika.
Zabezpieczenie maszyn wielkogabarytowych
Zapewniamy ciągłość pracy flot transportowych i ciężkiego sprzętu. Profesjonalnie podejmujemy się napraw elementów silników Diesla z aut ciężarowych, ciągników siodłowych czy maszyn budowlanych.
Standaryzacja I Technologia Obróbki W MTS Service
Precyzyjna obróbka stopów aluminium i żeliwa
Gwarantujemy najwyższą jakość wykończenia i niezawodność bloku silnika na lata. Nasze wieloletnie doświadczenie rynkowe przekłada się na głęboką znajomość wymagających procesów skrawania. Realizując honowanie cylindra, korzystamy z nowoczesnych narzędzi, co do minimum ogranicza generowanie niepożądanego ciepła oraz naprężeń.
Certyfikowane zachowanie chropowatości
Utrzymujemy parametry zgodne z normami ISO, co pozwala na całkowicie bezpieczne docieranie się układu tłokowego. Przestrzegamy rygorystycznych procedur wiodących producentów części silnikowych, takich jak MAHLE czy KOLBENSCHMIDT. Zlecone nam honowanie cylindra gwarantuje rozkład głębokości mikrorys dokładnie taki sam, jaki narzucają fabryki na swoich liniach montażowych.
Wykorzystanie sprawdzonych rozwiązań
Zapewniamy brak wibracji i idealną współosiowość obrabianego układu cylindrowego. Dzięki precyzyjnej, płynnej regulacji siły docisku kamieni ściernych, proces skrawania przebiega pod całkowitą kontrolą operatora. Sprawia to, że honowanie cylindra w naszym warsztacie eliminuje ryzyko powstawania mikroskopijnych błędów geometrii w kształcie cylindra.
Honowanie Cylindra – Proces Realizacji Krok po Kroku
Wypracowaliśmy w naszym zakładzie logiczny ciąg operacyjny, który zapewnia absolutną powtarzalność obróbki dla każdego bloku silnika. Oszczędzamy Twój czas i pieniądze, oferując darmowy transport zleceń na nasz koszt na terenie całej Polski*.
1. Rejestracja zlecenia i darmowa logistyka*
Zamawiamy kuriera, który odbiera uszkodzony blok z dowolnego miejsca w kraju, w pełni na rachunek MTS Service*. Po dotarciu do naszego serwisu w Tarnowie detal otrzymuje indywidualny numer, co całkowicie eliminuje ryzyko pomyłek.
2. Mycie chemiczne i oczyszczanie
Usuwamy uciążliwe osady olejowe i wypłukujemy szlam z płaszcza chłodzącego w myjniach ciśnieniowych lub ultradźwiękowych. Jest to warunek bezwzględny do sztywnego zamocowania odlewu na obrabiarce i prawidłowego spływania chłodziwa.
3. Weryfikacja metrologiczna i kwalifikacja
Dokonujemy szczegółowych pomiarów zużycia tulei precyzyjnymi narzędziami pomairowymi. Na podstawie twardych danych ustalamy, czy wystarczające będzie honowanie cylindra, czy niezbędne będzie wcześniejsze szlifowanie lub tulejowanie bloku.
4. Wytaczanie wstępne (obróbka zgrubna)
W przypadku wykrycia głębokich rys np. po zatarciach precyzyjnie wytaczamy otwór nożem skrawającym pod tuleje lub nowy tłok w rozmiarze nadwymiarowym. Pozostawiamy jedynie minimalny naddatek materiału jako idealną bazę pod właściwe honowanie cylindra.
5. Obróbka wykończeniowa i formowanie gładzi
Wykorzystując specjalistyczne maszyny pionowe, ostatecznie kalibrujemy wymiar i formujemy na powierzchni tulei precyzyjną siatkę tzw. plateau Proces ten trwale odbudowuje strukturę nośną, zapewniając odpowiednie utrzymanie ochronnego filmu olejowego.
6. Dobór i kompletacja części z własnego magazynu
Przygotowując proces obróbki dobieramy odpowiednie pierścienie oraz tłoki z naszego magazynu. Eliminuje to wszelkie logistyczne przestoje w naprawie układu korbowego.
7. Płukanie, konserwacja i spedycja zwrotna
Po zakończonej obróbce dokonujemy wstępnego płukania oraz starannie pakujemy do bezpiecznej wysyłki powrotnej.
Metrologia Kosztów A Transparentność W Planowaniu Napraw
Diagnostyka zamiast ryzyka demontażu
Zakup używanego „słupka” to często ryzykowna loteria – zatarte lub owalne tuleje nierzadko i tak zmuszają mechanika do powtórnej rozbiórki. Regenerując swój własny element przez honowanie cylindra, zyskujesz pewny, udokumentowany pomiarami produkt gotowy do bezawaryjnej jazdy.
Transparentna weryfikacja wymiarowa
Zapewniamy pełną kontrolę nad budżetem. Dokładny kosztorys przygotowujemy dopiero po wyczyszczeniu i zbadaniu wymiarów detalu. Płacisz tylko za faktycznie zrealizowane honowanie cylindra oraz zweryfikowane części zamienne, unikając ukrytych kosztów.
Uzasadnienie Obróbcze dla Honowania Cylindra
Odbudowa struktury nośnej
Kontakt między pierścieniami a tuleją generuje ekstremalne obciążenia. Skutecznie odtwarzamy sieć mikroskopijnych kanałów, które precyzyjnie magazynują olej na ściankach. Honowanie cylindra jest niezbędne do przywrócenia optymalnego smarowania.
Likwidacja zjawiska zeszlenia
Trwale eliminujemy efekt „lustra” wewnątrz cylindra. Tysiące godzin pracy ścierają oryginalne rowki, przez co otwór traci zdolność utrzymywania filmu smarnego. Nasza obróbka zapobiega zjawisku tarcia granicznego, chroniąc materiał tłoka przed łuszczeniem.
Minimalizacja oporów tarcia
Skutecznie zmniejszamy opory pracy jednostki napędowej. Gdy olej jest odpowiednio rozprowadzany po zregenerowanej gładzi, wszystkie ruchome elementy metalowe ślizgają się bez bezpośredniego kontaktu. Właściwie wykonane honowanie cylindra zapobiega tym samym nagłym wzrostom temperatury punktowej w obrębie komory spalania.
Kinematyka Rys Po Honowaniu I Odkształcenia Geometryczne Bloku
Synchronizacja rys po honowaniu
Synchronizacja rys po honowaniu wpływa na przepływ oleju i zminimalizowanie jego przepalania w cylindrach. Zbyt stromy kąt przecięcia powoduje grawitacyjne uciekanie środka smarnego do miski, podczas gdy zbyt płaski prowadzi do jego kumulacji. Profesjonalne honowanie cylindra gwarantuje uzyskanie wyliczonego wzoru dzięki doskonałemu zgraniu prędkości obrotowej i posuwu pionowego nowoczesnej obrabiarki.
Korekta owalizacji i stożkowatości
Korekta owalizacji i stożkowatości zapewnia odzyskanie pełnej kompresji i fabrycznej szczelności układu cylindrowego. Praca tłoka naprzemiennie poddaje tuleję niszczącym siłom bocznym, co prowadzi do jej postępującej deformacji geometrycznej i utraty osiowości. Na tym etapie honowanie cylindra przywraca kształt idealnego walca, perfekcyjnie przygotowując wyeksploatowany otwór pod montaż nowych pierścieni zgarniających.
Zaawansowane Metody: Płyty Naprężające I Plateau Honing
Obróbka symulacyjna cylindra
Dokręcenie głowicy śrubami podczas montażu wywołuje w materiale zjawiska takie jak mierzalne mikro-deformacje wokół gwintów. Aby temu skutecznie zapobiec, zaawansowane honowanie cylindra przeprowadzamy z zamontowaną stalową płytą naprężającą, która doskonale symuluje docelowe obciążenia robocze.
Formowanie powierzchni nośnej Plateau
Błyskawicznie stabilizujemy zużycie oleju i aktywnie chronimy układ tłokowo-korbowy. Proces naprawczy po głównym skrawaniu zawsze zakańczamy dedykowanym, delikatnym szczotkowaniem profilu. Tego typu honowanie cylindra gładko ścina ostre wierzchołki materiału, tworząc bezpieczną płaszczyznę dla pracy pierścienia z jednoczesnym zachowaniem głębokich mikrokanałów smarnych.
Masz Jakieś Pytanie?
Informacje Kontaktowe
Opinie Naszych Klientów
Witam na wstępie muszę powiedzieć iż tak samo jak ta firma zajmuje się mechaniką samochodową prowadzę remonty i regenerację do samochodu ciężarowego oraz Maszyny budowlane i rolnicze główne remonty silnika oni zajmują się głównie obróbka czysto korzystam z ich usług jest to forma na najwyszszym poziomie
Bardzo miła atmosfera. Produkt który chciałem trafił do mnie praktycznie na drugi dzień wysyłką. Polecam i pozdrawiam.
współpracujemy notorycznie, zawsze rzetelnie, zawsze fachowo... polecam
Bardzo mili ludzie
Nasze Usługi - Od Głowic po Bloki Silnika
Regeneracja głowic
Honowanie cylindra
Szlif cylindra
Szlifowanie wałów korbowych
Tulejowanie bloku silnika
Planowanie bloku silnika
Osiowanie bloku
Tulejowanie cylindra
- Inżynieryjna Precyzja
Dlaczego Warto Nas Wybrać?
Ekspercka obróbka od 1968 roku
Wiedza budowana przez dekady to nasza największa przewaga. Wykonujemy precyzyjny auto szlif, osiowanie i tulejowanie bloków żeliwnych oraz aluminiowych – rzędowych, V i boxer.
Certyfikowana jakość i kadra
Nasz zespół stale podnosi swoje kwalifikacje. Posiadamy certyfikaty ze szkoleń technicznych prowadzonych przez liderów branży, takich jak MAHLE, KOLBENSCHMIDT czy ELRING.
Wszystko w jednym miejscu
Oszczędzasz czas i pieniądze. Łączymy zaawansowaną szlifiernię z potężnym magazynem. Naprawiamy uszkodzone podzespoły i dobieramy sprawdzone części do silników w trakcie jednego zlecenia.
Wszechstronność i rzadkie elementy
Dostarczamy części do silnika nie tylko do aut osobowych i ciężarowych, ale też wózków widłowych, maszyn budowlanych i rolniczych. Bez problemu dorabiamy detale do bardzo rzadkich jednostek.
Nasza Lokalizacja
Główna siedziba firmy znajduje się w Tarnowie. Niezależnie od odległości, z powodzeniem obsługujemy wysyłkowo klientów z terenu całej Polski.