Planowanie Głowicy
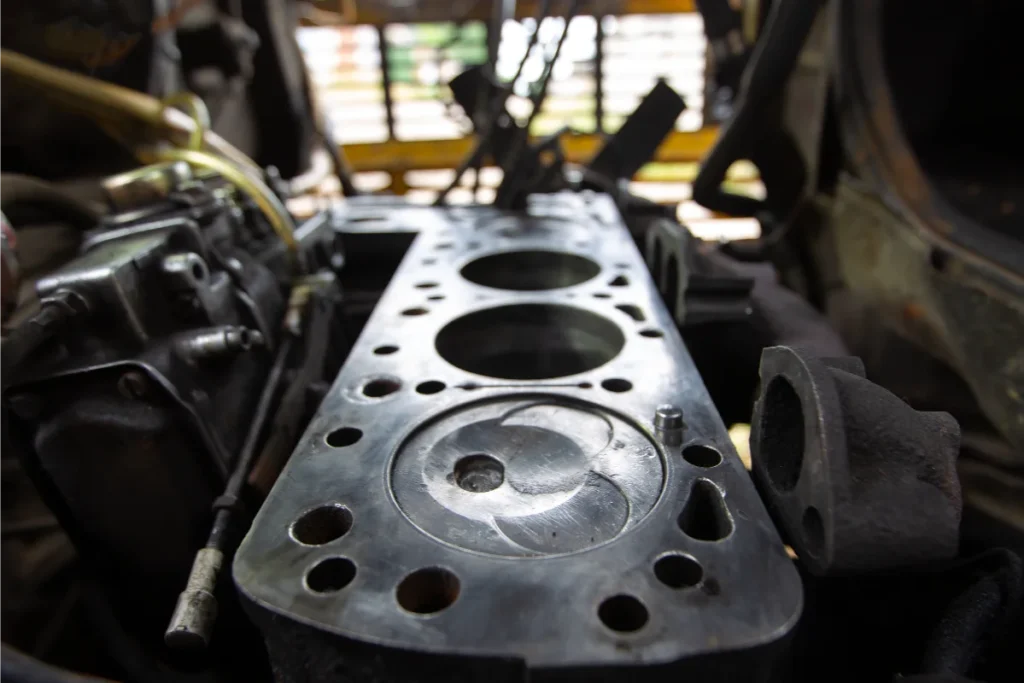
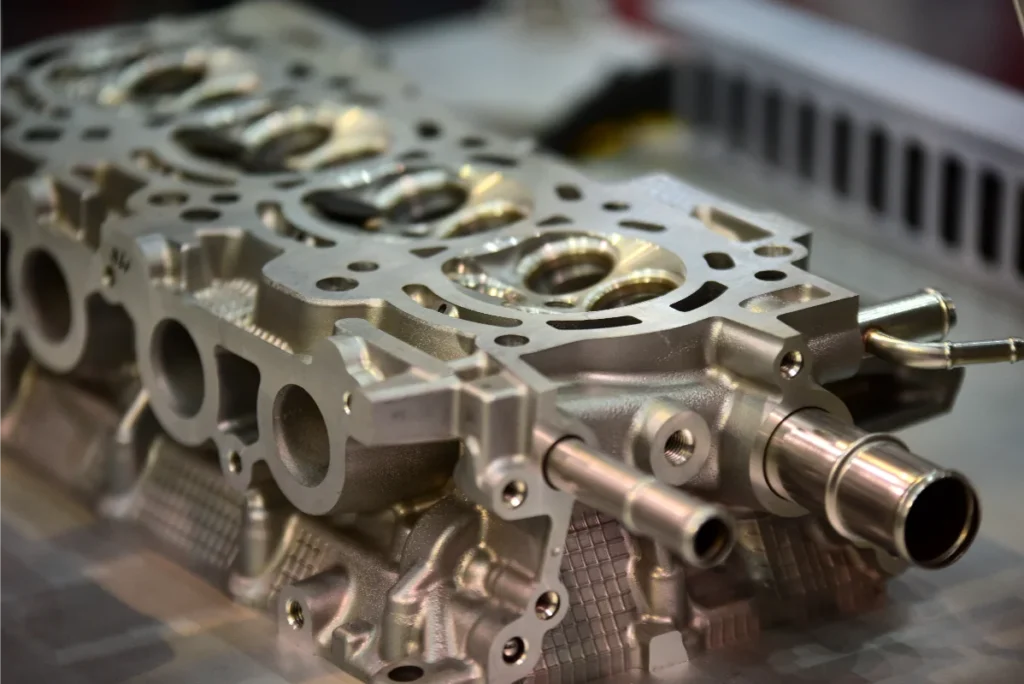
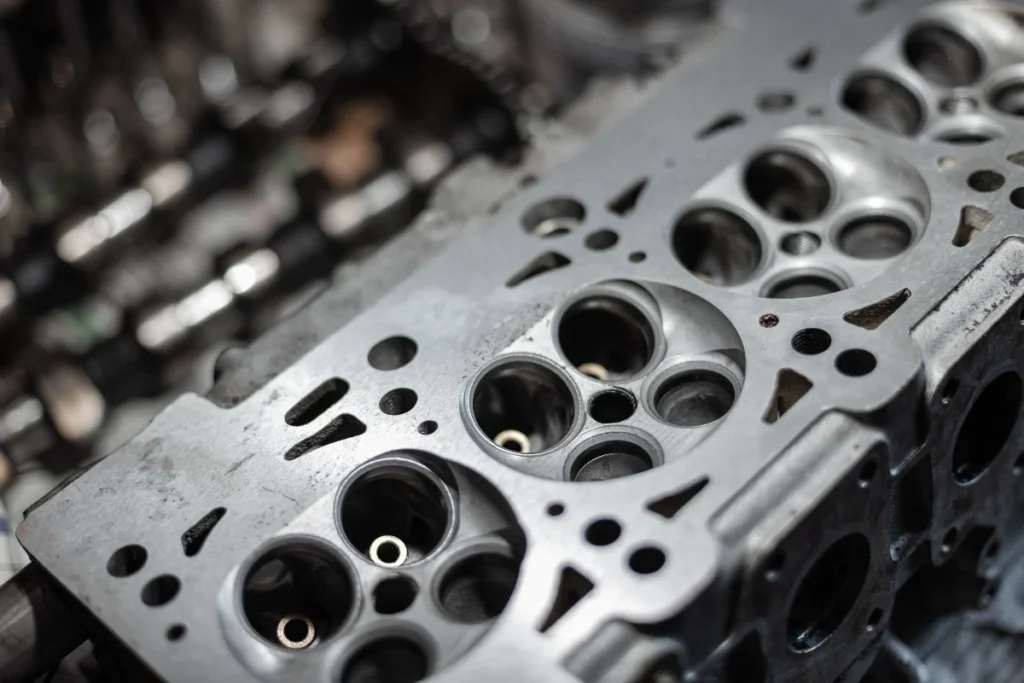
Planowanie głowicy to specjalistyczna obróbka powierzchni, która gwarantuje bezwzględną płaskość i idealne warunki dla przylegania nowej uszczelki. Proces ten realizujemy tak, aby trwale zabezpieczyć Twój silnik przed utratą kompresji i niebezpiecznymi wyciekami.
Bezpłatna Wycena
Dlaczego Planowanie Głowicy Wymaga Warsztatu Klasy MTS Service?
Decyzja o wyborze podmiotu wykonującego obróbkę skrawaniem powinna bazować na twardych kryteriach technicznych. Nasza szlifiernia odpowiada na potrzeby wymagającego rynku:
Szeroki przekrój obsługiwanych konstrukcji
Prowadzimy planowanie głowicy dla jednostek rzędowych, skomplikowanych głowic w układzie V, a także dla płaskich odlewów silników typu boxer. Równie poprawnie obrabiamy miękkie stopy alu-krzemowe, jak i wysokowęglowe żeliwo.
Obsługa wagi ciężkiej w motoryzacji i przemyśle
Z powodzeniem wykonujemy planowanie głowicy samochodów ciężarowych, maszyn budowlanych, traktorów i wózków widłowych.
Rozwiązania obniżające czas postoju
Wykonując planowanie głowicy, opieramy się na własnym magazynie części. Elementy towarzyszące naprawie – śruby głowicy, uszczelniacze, uszczelki naprawcze – dobieramy bezzwłocznie na miejscu.
Uproszczona logistyka
Funkcjonujemy bez barier regionalnych. Mechanik, firma flotowa czy rolnik z dowolnego miejsca w Polsce otrzymuje darmowy transport* w obie strony, oszczędzając czas na poszukiwanie odpowiedniego lokalnego dostawcy.
Planowanie Głowicy - Standaryzacja Obróbki w Naszym Warsztacie
Ścisłe normy i stabilność maszyn
W naszej firmie obróbka metali podlega ścisłym normom weryfikowanym w codziennej praktyce od 1968 roku. Zdajemy sobie sprawę, że stanowiska obróbcze muszą zapewniać powtarzalność rzędu setnych części milimetra.
W zależności od rodzaju materiału głowicy dobieramy odpowiednią kinematykę obróbki oraz rodzaj narzędzi skrawających.
Certyfikowana wiedza zespołu przy planowaniu głowicy
Wiedza naszego zespołu technicznego nie jest dziełem przypadku. Kompetencje szlifierni MTS Service poparte są oficjalnymi certyfikatami szkoleń od wiodących producentów uszczelnień i komponentów silnikowych: MAHLE, KOLBENSCHMIDT oraz ELRING.
Przestrzeganie procedur opracowanych przez te podmioty daje nam gwarancję, że realizowane u nas planowanie głowicy przygotowuje powierzchnię w sposób zgodny z technologią montażu stosowaną pierwotnie na liniach produkcyjnych fabryk samochodowych.
Proces Obróbki – Planowanie Głowicy w Poszczególnych Krokach
1. Rejestracja zlecenia i logistyka krajowa
2. Chemiczne oczyszczanie i odtłuszczanie detalu
Mycie w myjniach ciśnieniowych i ultradźwiękowych to bezwzględny wymóg techniczny. Usunięcie oleju, twardego nagaru i resztek starego uszczelnienia z płaszczyzn referencyjnych głowicy warunkuje prawidłowe przyleganie odlewu do stołu maszyny.
3. Pomiary metrologiczne odchyłek płaskości
Na precyzyjnej płycie traserskiej weryfikujemy rzeczywiste ugięcie głowicy i ustalamy wektor skrzywienia. Dokumentacja tych wartości pozwala nam z góry określić ilość materiału przeznaczoną do redukcji i zweryfikować dopuszczalny wymiar naprawczy.
4. Bazowanie elementu na stole obróbczym
Głowicę mocuje się za pomocą specjalistycznych podpór i łap dociskowych. Zbyt mocne spięcie skrzywionego odlewu spowodowałoby jego siłowe wyprostowanie, a po obróbce i odkręceniu łap, materiał znów by się odkształcił. Stosujemy techniki mocowania bez generowania wewnętrznych naprężeń.
5. Planowanie głowicy i obróbka wiórowa
Obrabiarka zbiera wyznaczony naddatek materiału, najczęściej w kilku przejściach. Posuw głowicy skrawającej jest dobrany, by wytworzyć odpowiedni profil chropowatości. Skrawamy na mokro lub na sucho w zależności od stopu.
6. Integracja obróbki z doborem części z magazynu
Jeśli splanowanie wymaga zastosowania grubszej uszczelki naprawczej, dobieramy ją na bieżąco z własnego magazynu (działającego od 1992 roku). Ma to krytyczne znaczenie zwłaszcza w silnikach Diesel, zapobiegając kolizji zaworu z tłokiem.
7. Kontrola krawędzi, mycie poobróbcze i wydanie
Zabezpieczamy krawędzie kanałów przed ostrymi zadziorami. Umyta, osuszona i zabezpieczona antykorozyjnie głowica zostaje spakowana do bezpiecznej wysyłki.
Rachunek Ekonomiczny Oraz Transparentność Kosztów Usług
Pułapki zakupu używanych głowic
Inżynieryjne podejście zawsze faworyzuje naprawę własnych elementów. Zakup używanej głowicy nie daje żadnych gwarancji zachowania jej płaskości czy osiowości łoża wałków. Nowo nabyty odlew często posiada skrzywienia zmuszające kupującego aby wykonać planowanie głowicy, co generuje podwójne wydatki.
Finalna i jasna wycena w MTS Service
Polityka MTS Service opiera się na dostarczaniu rzetelnych danych przed pobraniem opłat. Planowanie głowicy wyceniamy po dokładnym myciu, inspekcji i pomiarach. Kosztorys jest jasny, a Państwo płacą wyłącznie za konieczną obróbkę przywracającą pierwotną płaskość oraz zadeklarowane części.
Fizyka Odkształceń i Uzasadnienie Dla Planowania Głowicy
Obciążenia termomechaniczne elementu
Głowica silnika spalinowego, pełniąc funkcję zamknięcia komory spalania, przejmuje bezpośrednio energię powstającą podczas suwu pracy. Zrozumienie mechanizmów jej zużycia wymaga analizy obciążeń termomechanicznych.
Powierzchnia styku z blokiem silnika narażona jest na działanie gradientów temperatur rzędu kilkuset stopni Celsjusza, występujących pomiędzy kanałami wydechowymi a płaszczem wodnym. Zjawisko to dotyczy w równym stopniu głowic wykonanych ze stopów aluminium, jak i odlewów z żeliwa szarego lub stopowego.
Przekroczenie granicy plastyczności stopu
Powtarzające się cykle nagrzewania i stygnięcia jednostki generują naprężenia wewnętrzne w materiale. Z czasem, często w wyniku awarii układu chłodzenia lub zaburzeń procesu spalania, dochodzi do przekroczenia granicy plastyczności stopu. Skutkuje to trwałym wykrzywieniem powierzchni przylegania. W takich warunkach konieczne staje się profesjonalne planowanie głowicy, które koryguje powstałe błędy kształtu.
Planowanie Głowicy - Odkształcenia Wzdłużne i Poprzeczne Płaszczyzny
Zjawisko zapadania materiału
Brak płaskości głowicy rzadko ma charakter jednorodny. Często obserwujemy wygięcie elementu w łuk wzdłuż osi wałków rozrządu, bądź zapadnięcia materiału w rejonie środkowych cylindrów, gdzie kumulacja ciepła jest największa.
Krytyczne wartości ugięcia
Ugięcie rzędu 0.05-0,1 milimetra w przypadku nowoczesnych silników stanowi wartość krytyczną, dyskwalifikującą głowicę z ponownego montażu. Uszczelka podgłowicowa, ściśnięta śrubami o określonym momencie i kącie obrotu, nie jest w stanie skompensować tak dużych nieszczelności.
Skutki odkształceń i rola obróbki - planowanie głowicy
Dochodzi wówczas do ujścia gazów spalinowych do układu chłodzenia, co objawia się twardnieniem węży wodnych, lub do migracji oleju silnikowego do płynu chłodniczego. Planowanie głowicy usuwa ten defekt, zbierając naddatek materiału aż do uzyskania pełnej, weryfikowalnej płaskości na całym obsługiwanym obszarze.
Wymagania Dotyczące Chropowatości Powierzchni - Planowanie Głowicy
Chropowatość obrobionej powierzchni
Płaskość to tylko jeden z wymiarów tolerancji. Drugim, równie istotnym aspektem z punktu widzenia inżynierii silnikowej, jest topografia obrobionej powierzchni. Współczesne, wielowarstwowe uszczelki stalowe (typu MLS – Multi-Layer Steel) narzucają ścisłe rygory dotyczące chropowatości.
Zjawisko "pływania" a mikro-przedmuchy
Płaszczyzna nie może być zbyt gładka, ponieważ uszczelka nie znajdzie odpowiedniego tarcia bazowego i może ulec przesunięciu podczas pracy silnika (zjawisko tzw. „pływania”). Nie może być również zbyt szorstka, gdyż ostre wierzchołki profilu chropowatości uniemożliwią dokładne uszczelnienie warstw elastomerowych na blachach uszczelki, co doprowadzi do mikro-przedmuchów płynu o niskiej lepkości.
Dobór odpowiednich parametrów skrawania
Planowanie głowicy musi być zatem prowadzone z wykorzystaniem odpowiednich parametrów skrawania – precyzyjnie dobranego posuwu i prędkości obrotowej wrzeciona – aby uzyskać parametr Ra (średnie arytmetyczne odchylenie profilu) zalecony dla danego typu uszczelnienia.
Erozja Materiału, Kawitacja i Wżery
Niszczące procesy w płaszczu wodnym
Na powierzchni przylegania głowicy, w sąsiedztwie otworów przepływowych płynu chłodniczego, zachodzą procesy korozji elektrochemicznej oraz erozji kawitacyjnej. Zbyt długa eksploatacja wyeksploatowanego chłodziwa prowadzi do ubytków w strukturze stopu. Powstają wżery, które nierzadko naruszają strefę uszczelnienia wokół tulei cylindrowej.
Technologie naprawy ubytków - planowanie głowicy
Płytkie wżery można usunąć poprzez standardowe planowanie głowicy, uśredniając powierzchnię. W przypadku głębokich ubytków technologia naprawy nakazuje wcześniejsze napawanie stopu, a dopiero po wysezonowaniu materiału – obróbkę wyrównującą na obrabiarce.
Metrologia i Weryfikacja Techniczna Płaszczyzn
Planowanie głowicy - Precyzyjne mapowanie odkształceń
Przed przystąpieniem do skrawania badamy powierzchnię za pomocą kalibrowanych przyrządów. Wykorzystujemy sztywne liniały krawędziowe (klasy dokładności DIN 874) układane na płaszczyźnie głowicy w układzie siatki: wzdłużnie, poprzecznie oraz po przekątnych. Za pomocą precyzyjnych szczelinomierzy płytkowych (od 0.02 mm w górę) mapujemy topografię odkształceń.
Minimalizacja grubości skrawania
Określamy w ten sposób najwyższe i najniższe punkty odlewu. Ten pomiar pozwala nam zaprogramować głębokość skrawania w taki sposób, aby planowanie głowicy zebrało absolutnie minimalną, wymaganą grubość materiału. Jest to kluczowe dla zachowania fabrycznego stopnia sprężania silnika i bezpiecznego zachowania odległości zaworu od tłoka.
Obróbka głowic żeliwnych
Technologia obróbki różni się diametralnie w zależności od stopu. Dla głowic wykonanych z twardego żeliwa (spotykanych w ciężkim sprzęcie i maszynach rolniczych) stosujemy głowice frezarskie uzbrojone w płytki z regularnego azotku boru (CBN). Zapewniają one stabilny proces skrawania i odporność na wtrącenia twarde w odlewie.
Obróbka głowic aluminiowych
Natomiast planowanie głowicy aluminiowej, dominującej w nowoczesnej motoryzacji osobowej i dostawczej, realizujemy przy użyciu noży z polikrystalicznego diamentu (PCD). Narzędzia te, pracujące przy wyższych prędkościach skrawania, gładko ścinają plastyczny stop aluminium, nie powodując zjawiska narostu na ostrzu. Daje to w efekcie powierzchnię o idealnej geometrii rowków skrawania, optymalną dla współczesnych uszczelek wielowarstwowych.
Kompetencje Ukierunkowane na Ciężką Pracę Silnika - Planowanie Głowicy
Żywotność i parametry pracy silników zależą wprost od jakości połączenia blok-głowica. Rozbieżności geometryczne w tym obszarze prowadzą do destrukcji silnika. MTS Service oferuje profesjonalne planowanie głowicy jako proces zoptymalizowany, powtarzalny i potwierdzony standardami od 1968 roku. Łącząc rygorystyczne normy certyfikacji branżowych ze swobodnym dostępem do podzespołów magazynowych, dostarczamy gotowy detal do montażu. Gwarantuje to bezpieczną, równomierną i długofalową pracę silnika pod pełnym obciążeniem.
Masz Jakieś Pytanie?
Informacje Kontaktowe
Opinie Naszych Klientów
Witam na wstępie muszę powiedzieć iż tak samo jak ta firma zajmuje się mechaniką samochodową prowadzę remonty i regenerację do samochodu ciężarowego oraz Maszyny budowlane i rolnicze główne remonty silnika oni zajmują się głównie obróbka czysto korzystam z ich usług jest to forma na najwyszszym poziomie
Bardzo miła atmosfera. Produkt który chciałem trafił do mnie praktycznie na drugi dzień wysyłką. Polecam i pozdrawiam.
współpracujemy notorycznie, zawsze rzetelnie, zawsze fachowo... polecam
Bardzo mili ludzie
Nasze Usługi - Od Głowic po Bloki Silnika
Regeneracja głowic
Honowanie cylindra
Szlif cylindra
Szlifowanie wałów korbowych
Tulejowanie bloku silnika
Planowanie bloku silnika
Osiowanie bloku
Tulejowanie cylindra
- Inżynieryjna Precyzja
Dlaczego Warto Nas Wybrać?
Ekspercka obróbka od 1968 roku
Wiedza budowana przez dekady to nasza największa przewaga. Wykonujemy precyzyjny auto szlif, osiowanie i tulejowanie bloków żeliwnych oraz aluminiowych – rzędowych, V i boxer.
Certyfikowana jakość i kadra
Nasz zespół stale podnosi swoje kwalifikacje. Posiadamy certyfikaty ze szkoleń technicznych prowadzonych przez liderów branży, takich jak MAHLE, KOLBENSCHMIDT czy ELRING.
Wszystko w jednym miejscu
Oszczędzasz czas i pieniądze. Łączymy zaawansowaną szlifiernię z potężnym magazynem. Naprawiamy uszkodzone podzespoły i dobieramy sprawdzone części do silników w trakcie jednego zlecenia.
Wszechstronność i rzadkie elementy
Dostarczamy części do silnika nie tylko do aut osobowych i ciężarowych, ale też wózków widłowych, maszyn budowlanych i rolniczych. Bez problemu dorabiamy detale do bardzo rzadkich jednostek.
Nasza Lokalizacja
Główna siedziba firmy znajduje się w Tarnowie. Niezależnie od odległości, z powodzeniem obsługujemy wysyłkowo klientów z terenu całej Polski.