Szlifowanie Głowicy
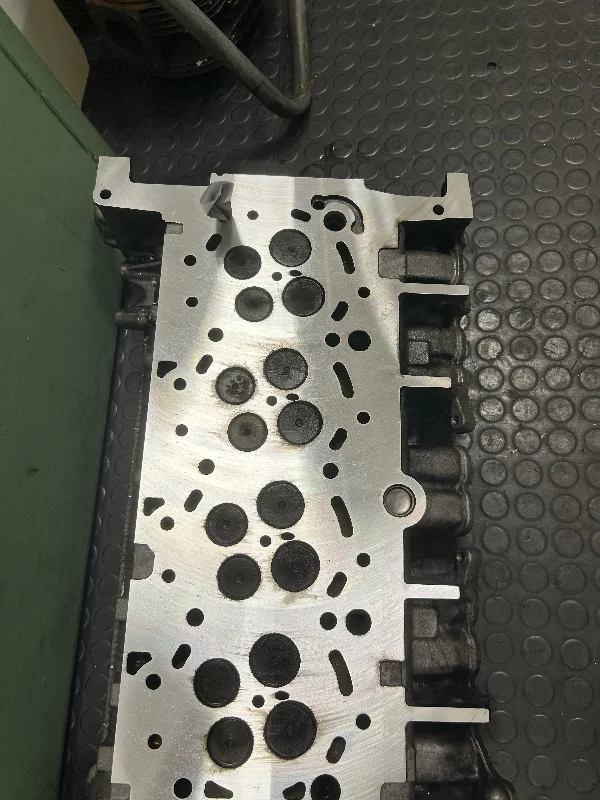
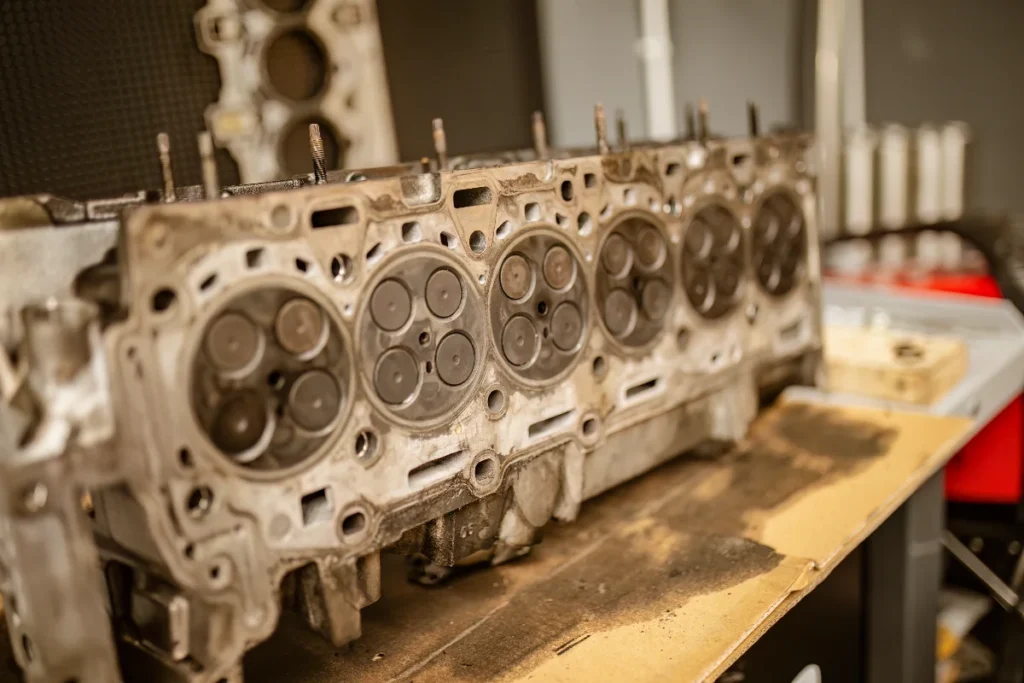
Szlifowanie głowicy to precyzyjna obróbka powierzchni, która zapewnia jej idealną płaskość i doskonałe warunki do osadzenia nowej uszczelki. Przeprowadzamy ten proces w taki sposób, aby trwale uchronić Twój silnik przed spadkiem kompresji oraz groźnymi wyciekami.
Bezpłatna Wycena
Dlaczego Warto Powierzyć Nam Szlifowanie Głowicy?
Szeroki zakres obsługiwanych silników
Przeprowadzamy szlifowanie głowicy w jednostkach rzędowych, złożonych układach V, a także w płaskich odlewach silników typu boxer. Z równą precyzją obrabiamy miękkie stopy aluminiowo-krzemowe, jak i twarde żeliwo wysokowęglowe.
Obsługa pojazdów ciężarowych i maszyn przemysłowych
Skutecznie realizujemy szlifowanie głowicy w samochodach ciężarowych, maszynach budowlanych, ciągnikach rolniczych oraz wózkach widłowych.
Krótszy czas przestoju
Wykonując szlifowanie głowicy, korzystamy z własnego zaplecza magazynowego. Niezbędne przy naprawie części – śruby głowicy, uszczelniacze czy uszczelki – dobieramy od ręki, na miejscu.
Wygodna logistyka
Działamy na terenie całego kraju, bez ograniczeń regionalnych. Klienci z dowolnego miejsca w Polsce mają u nas zapewniony darmowy* transport w obie strony. Dzięki temu oszczędzają czas, który musieliby poświęcić na szukanie lokalnego wykonawcy.
Nasze Podejście - Dlaczego Nasze Szlifowanie Głowicy To Synonim Jakości?
Rygorystyczne normy
Szlifowanie głowicy w naszej firmie opiera się na surowych standardach, które potwierdzamy w codziennej praktyce już od 1968 roku. Doskonale wiemy, że stanowiska obróbcze muszą gwarantować precyzję i powtarzalność rzędu setnych części milimetra.
Parametry pracy maszyn oraz typ narzędzi skrawających zawsze dobieramy indywidualnie, w zależności od materiału, z którego wykonano daną głowicę.
Certyfikowane kompetencje zespołu przy szlifowaniu głowicy
Fachowa wiedza naszego działu technicznego ma solidne fundamenty. Kwalifikacje pracowników szlifierni MTS Service potwierdzają oficjalne certyfikaty ze szkoleń prowadzonych przez czołowych producentów komponentów silnikowych.
Ścisłe trzymanie się wytycznych opracowanych przez te firmy daje nam pewność, że wykonywane u nas szlifowanie głowicy przygotowuje jej powierzchnię całkowicie zgodnie z oryginalną technologią, jaka jest stosowana na liniach montażowych w fabrykach.
Proces Realizacji - Jak Przebiega Szlifowanie Głowicy Według W Naszym Warsztacie?
1. Przyjęcie zlecenia
2. Czyszczenie chemiczne i odtłuszczanie elementu
Wykorzystanie myjni ciśnieniowych i ultradźwiękowych to absolutna konieczność technologiczna. Dokładne usunięcie resztek oleju, twardego nagaru oraz pozostałości po starych uszczelkach jest niezbędne, aby odlew mógł przylegać do stołu roboczego maszyny.
3. Pomiary metrologiczne i weryfikacja płaskości
Za pomocą precyzyjnej płyty traserskiej sprawdzamy faktyczne odkształcenie głowicy i wyznaczamy kierunek jej skrzywienia. Dokładne udokumentowanie tych parametrów pozwala nam z wyprzedzeniem ustalić, jaką warstwę materiału musimy usunąć.
4. Bezpieczne mocowanie na stole roboczym
Głowicę unieruchamiamy przy użyciu dedykowanych podpór i łap mocujących. Zbyt silne ściśnięcie skrzywionego elementu spowodowałoby jego siłowe wyprostowanie – po obróbce i zwolnieniu zacisków materiał natychmiast wróciłby do swojej krzywej formy.
5. Szlifowanie głowicy i właściwa obróbka
Maszyna precyzyjnie usuwa założoną warstwę materiału, co zazwyczaj odbywa się w kilku przejściach. Prędkość posuwu narzędzia skrawającego dobierana jest tak, aby uzyskać wymaganą chropowatość powierzchni.W zależności od rodzaju stopu, z jakiego wykonana jest głowica, obróbkę prowadzimy na mokro lub na sucho.
6. Kompleksowy dobór części prosto z magazynu
Jeżeli po zeszlifowaniu powierzchni konieczne jest zastosowanie grubszej, naprawczej uszczelki, od ręki dobieramy ją z naszego bogatego magazynu. Ma to ogromne znaczenie, zwłaszcza w przypadku silników Diesla, ponieważ zapobiega groźnemu uderzeniu zaworów o denko tłoka.
7. Obróbka końcowa, mycie i przygotowanie do wysyłki
Na koniec starannie usuwamy ostre zadziory z krawędzi kanałów. Gotowa głowica jest ponownie myta, dokładnie suszona, pokrywana środkiem antykorozyjnym i bezpiecznie pakowana do wysyłki powrotnej.
Rachunek ekonomiczny i przejrzyste koszty usług
Ryzyko związane z zakupem używanych głowic
Zakup używanej głowicy z rynku wtórnego nie daje żadnej gwarancji, że zachowała ona idealną płaskość czy prawidłową osiowość łoży wałków rozrządu. Taki zakupiony odlew bardzo często okazuje się pokrzywiony, co i tak zmusza nowego właściciela do przeprowadzenia szlifowania głowicy, narażając go na niepotrzebne, podwójne wydatki.
Jasna i ostateczna wycena w MTS Service
Nasza polityka opiera się na przedstawianiu rzetelnych informacji jeszcze przed naliczeniem jakichkolwiek opłat. Szlifowanie głowicy wyceniamy dopiero po jej dokładnym umyciu, szczegółowej weryfikacji i wykonaniu pomiarów. Przygotowany kosztorys jest w pełni przejrzysty, dzięki czemu płacą Państwo wyłącznie za niezbędną obróbkę przywracającą fabryczną płaskość oraz za uzgodnione części.
Fizyka Odkształceń - Dlaczego Szlifowanie Głowicy Jest Konieczne?
Obciążenia termomechaniczne, jakim poddawany jest element
Jako element zamykający komorę spalania, głowica silnika bezpośrednio przyjmuje na siebie energię wyzwalaną podczas suwu pracy. Aby w pełni zrozumieć mechanizmy odpowiedzialne za jej stopniowe zużycie, konieczna jest analiza oddziałujących na nią obciążeń termomechanicznych.
Płaszczyzna styku z blokiem silnika musi mierzyć się z ogromnymi gradientami temperatur, sięgającymi kilkuset stopni Celsjusza, które występują pomiędzy rozgrzanymi kanałami wydechowymi a chłodniejszym płaszczem wodnym. Zjawisko to w identycznym stopniu dotyka komponentów wykonanych ze stopów aluminium, jak i odlewów z żeliwa szarego lub stopowego.
Przekroczenie granicy plastyczności materiału
Nieustanne cykle nagrzewania oraz stygnięcia jednostki napędowej wywołują silne naprężenia wewnętrzne w strukturze metalu. Z biegiem czasu – a zwłaszcza w przypadku usterki układu chłodzenia lub nieprawidłowości w samym procesie spalania – dochodzi do przekroczenia granicy plastyczności stopu. W efekcie powierzchnia przylegania ulega trwałemu i nieodwracalnemu wykrzywieniu.
W takich okolicznościach nieodzowne staje się profesjonalne szlifowanie głowicy, które skutecznie niweluje powstałe błędy geometrii kształtu.
Szlifowanie Głowicy – Odkształcenia Wzdłużne I Poprzeczne Płaszczyzny
Krytyczne wartości odkształceń
W przypadku nowoczesnych, wysilonych jednostek napędowych ugięcie rzędu 0,05–0,1 mm stanowi już wartość krytyczną, która całkowicie wyklucza możliwość ponownego montażu elementu. Uszczelka podgłowicowa, nawet po dokręceniu śrub z precyzyjnie określonym momentem i kątem obrotu, nie jest w stanie uszczelnić tak dużych niedokładności geometrycznych.
Skutki deformacji i rola obróbki – szlifowanie głowicy
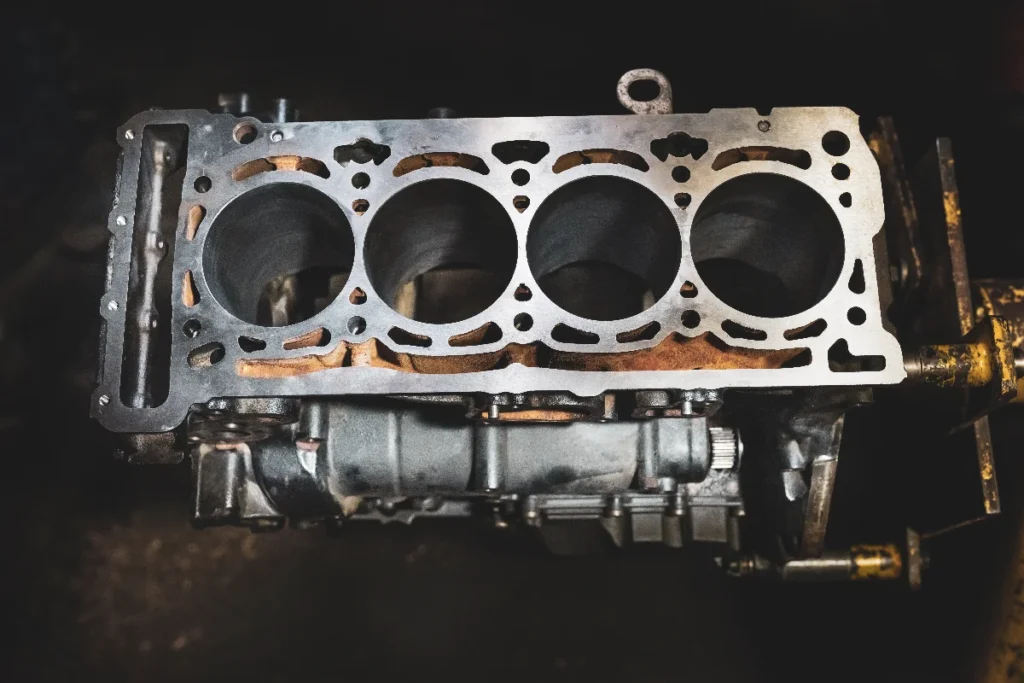
Ignorowanie tych odkształceń prowadzi do przedostawania się gazów spalinowych do układu chłodzenia (co skutkuje m.in. nadmiernym twardnieniem węży gumowych) lub do mieszania się oleju silnikowego z płynem chłodniczym. Profesjonalne szlifowanie głowicy pozwala całkowicie wyeliminować ten problem. Podczas obróbki usuwana jest dokładnie taka warstwa materiału, jaka jest niezbędna do przywrócenia idealnej, w pełni mierzalnej płaskości na całej powierzchni styku.
Szlifowanie Głowicy - Chropowatość Powierzchni I Wymagania
Struktura geometryczna obrobionej powierzchni
Idealna płaskość to zaledwie jeden z parametrów, jakie należy zachować podczas regeneracji. Drugim, kluczowym z punktu widzenia mechaniki silnikowej aspektem, jest struktura (topografia) obrobionej powierzchni. Współczesne, wielowarstwowe uszczelki stalowe (typu MLS – Multi-Layer Steel) stawiają bardzo restrykcyjne wymagania pod kątem chropowatości materiału.
Zjawisko przemieszczania się uszczelki a mikronieszczelności
Płaszczyzna po obróbce nie może być zbyt gładka – uniemożliwiłoby to uzyskanie odpowiedniego tarcia bazowego, co w trakcie pracy silnika mogłoby doprowadzić do mikroskopijnych przesunięć uszczelnienia. Z drugiej strony, powierzchnia nie może być też zbyt szorstka. Zbyt ostre wierzchołki profilu chropowatości nie pozwoliłyby elastomerowym warstwom na blachach uszczelki na dokładne wypełnienie nierówności, co niechybnie skutkowałoby mikroprzeciekami płynów o niskiej lepkości.
Precyzyjny dobór parametrów obróbki skrawaniem
Dlatego też profesjonalne szlifowanie głowicy musi być realizowane przy ścisłym przestrzeganiu parametrów skrawania. Dokładne ustawienie prędkości posuwu oraz obrotów wrzeciona pozwala uzyskać parametr Ra (średnie arytmetyczne odchylenie profilu chropowatości) precyzyjnie dopasowany do specyfikacji technicznej konkretnego typu uszczelki.
Erozja Materiału, Kawitacja I Wżery – Niszczące Procesy W Obrębie Płaszcza Wodnego
Niszczące Procesy W Obrębie Płaszcza Wodnego
Na płaszczyźnie przylegania głowicy, zwłaszcza w sąsiedztwie otworów, którymi przepływa ciecz chłodząca, dochodzi do zjawisk korozji elektrochemicznej oraz erozji kawitacyjnej. Zbyt długa jazda na zużytym płynie chłodniczym prowadzi do powstawania ubytków w samej strukturze stopu. Tworzą się wtedy wżery, które bardzo często naruszają kluczową strefę uszczelnienia wokół tulei cylindrowej.
Metody naprawy ubytków – szlifowanie głowicy
Płytkie wżery i zmatowienia można z powodzeniem usunąć poprzez standardowe szlifowanie głowicy, które wyrównuje całą powierzchnię do jednego poziomu. W przypadku głębokich uszkodzeń i ubytków technologia naprawy wymaga wcześniejszego napawania materiału. Dopiero po odpowiednim wysezonowaniu stopu przeprowadza się finalną obróbkę wyrównującą na maszynie.
Podsumowanie Korzyści - Szlifowanie Głowicy Jako Ostateczny Krok Do Niezawodności
Firma MTS Service oferuje profesjonalne szlifowanie głowicy, realizując je jako zoptymalizowany i w pełni powtarzalny proces, którego niezawodność potwierdzają standardy wypracowane od 1968 roku. Łącząc rygorystyczne wymogi branżowych certyfikacji z bezpośrednim dostępem do własnego zaplecza magazynowego części, dostarczamy klientom element całkowicie przygotowany do montażu. Stanowi to gwarancję bezpiecznej, równomiernej i długotrwałej pracy silnika, nawet pod maksymalnym obciążeniem.
Masz Jakieś Pytanie?
Informacje Kontaktowe
Opinie Naszych Klientów
Witam na wstępie muszę powiedzieć iż tak samo jak ta firma zajmuje się mechaniką samochodową prowadzę remonty i regenerację do samochodu ciężarowego oraz Maszyny budowlane i rolnicze główne remonty silnika oni zajmują się głównie obróbka czysto korzystam z ich usług jest to forma na najwyszszym poziomie
Bardzo miła atmosfera. Produkt który chciałem trafił do mnie praktycznie na drugi dzień wysyłką. Polecam i pozdrawiam.
współpracujemy notorycznie, zawsze rzetelnie, zawsze fachowo... polecam
Bardzo mili ludzie
Nasze Usługi - Od Głowic po Bloki Silnika
Regeneracja głowic
Honowanie cylindra
Szlif cylindra
Szlifowanie wałów korbowych
Tulejowanie bloku silnika
Planowanie bloku silnika
Osiowanie bloku
Tulejowanie cylindra
- Inżynieryjna Precyzja
Dlaczego Warto Nas Wybrać?
Ekspercka obróbka od 1968 roku
Wiedza budowana przez dekady to nasza największa przewaga. Wykonujemy precyzyjny auto szlif, osiowanie i tulejowanie bloków żeliwnych oraz aluminiowych – rzędowych, V i boxer.
Certyfikowana jakość i kadra
Nasz zespół stale podnosi swoje kwalifikacje. Posiadamy certyfikaty ze szkoleń technicznych prowadzonych przez liderów branży, takich jak MAHLE, KOLBENSCHMIDT czy ELRING.
Wszystko w jednym miejscu
Oszczędzasz czas i pieniądze. Łączymy zaawansowaną szlifiernię z potężnym magazynem. Naprawiamy uszkodzone podzespoły i dobieramy sprawdzone części do silników w trakcie jednego zlecenia.
Wszechstronność i rzadkie elementy
Dostarczamy części do silnika nie tylko do aut osobowych i ciężarowych, ale też wózków widłowych, maszyn budowlanych i rolniczych. Bez problemu dorabiamy detale do bardzo rzadkich jednostek.
Nasza Lokalizacja
Główna siedziba firmy znajduje się w Tarnowie. Niezależnie od odległości, z powodzeniem obsługujemy wysyłkowo klientów z terenu całej Polski.